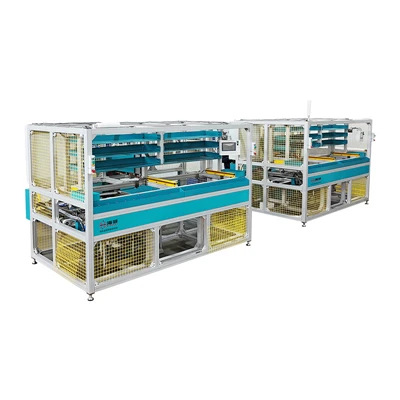
HFDB-440Automatisk svejsemaskine med kobberflettetråder designet til batchproduktion af flettede kobber fleksible konnektorer, kobber shunts og fleksible elektriske ledere. Den kombinerer materialetilførsel, længdekontrol, modstandssvejsning-komprimering, endeformning, skæring og aflæsning af færdige-dele i ét automatiseret system.
Ubehandlet kobberfletning består af adskillige fine kobbertråde, der er vævet ind i en fleksibel struktur. Når det skæres direkte med en konventionel klinge, kan trådene i nærheden af snittet spredes fra hinanden, løftes eller forskydes sideværts. Manuel firkantning kan midlertidigt forbedre formen af enden, men den komprimerede bredde, tykkelse, position og færdige længde varierer ofte afhængigt af operatørens erfaring. Efterhånden som produktionsvolumen stiger, gør gentagne håndteringer mellem måling, komprimering, skæring og streng-efterbehandling også en konsekvent produktion vanskelig.
HFDB-440 bruger et 440 kVA medium-frekvensomformersvejsesystem med 1 kHz strømstyring, flertrinsopvarmning og programmerbar kraft. Modstandsvarme og tryk påføres en defineret sektion af kobberfletningen, hvilket giver et komprimeret og dimensionelt kontrolleret område. Skæremekanismen adskiller derefter delen gennem denne stabiliserede sektion, hvilket reducerer trådflossning og forbereder enden til efterfølgende stansning, terminalfastgørelse, kontaktsvejsning eller automatiseret samling.
Det anbefalede behandlingsområde er 16–90 mm². Den faktiske kompatibilitet afhænger af fletningens bredde, tykkelse, tråddiameter, konstruktion og nødvendige komprimerede dimensioner. Kunder, der sammenligner forskellige bearbejdningsmetoder for kobberfletninger, kan også gennemgå HAIFEI'skobberfletningssvejsemaskine og automatiseret produktionslinjeløsning.

Hvilke processer kan HFDB-440 udføre?
HFDB-440 er hverken en selvstændig fræser eller en konventionel mekanisk crimpemaskine. Dens primære funktion er at stabilisere kobberfletningen med kontrolleret modstandsopvarmning og kraft, før den formes og skæres til i længden.
Afhængigt af produktkravene kan maskinen integrere:
- Afrulning og fremføring af kontinuerlig kobberfletning;
- Materialestyring og lateral-positionskontrol;
- Servo-styret træk og færdig-længdeindstilling;
- Medium-modstandsopvarmning af en defineret sektion;
- Endekomprimering og kvadratisk-profildannelse;
- Automatisk skæring gennem den komprimerede sektion;
- Færdig-del greb, overførsel og aflæsning;
- Opbevaring og tilbagekaldelse af flere produktopskrifter;
- Vand-flow,-svejsestrøm og trykovervågning;
- Signaludveksling med PLC'er, robotter og downstream automationsstationer.
Hvis produktet kræver stansning, terminalsvejsning, kontaktsammenføjning eller dimensionsinspektion efter skæring, kan yderligere automatiseringsstationer evalueres for integration med HFDB-440. Gennemførlighed afhænger af den komplette deltegning, påkrævet cyklustid og downstream-proces.
HFDB-440 automatisk produktionsproces
Kobberflet afvikling og føring
Den kontinuerlige kobberfletning sættes på en separat udbetalingsstativ- og føres ind i hovedmaskinen. Udbetalings--- og styreenhederne hjælper med at kontrollere materialeorientering og reducere vridning, foldning og sideværts bevægelse under fodring.
Fordi kobberfletningen er fleksibel, skal fodringssystemet give tilstrækkelig trækkraft uden at komprimere materialet for meget. Hvis fremføringsvalserne glider, eller rullens spænding ændres væsentligt, kan den færdige-dellængde variere, selv når den programmerede fremføringsafstand forbliver uændret.
Servofodring og længdeindstilling
En servo-drevet trækmekanisme fører kobberfletningen frem til den programmerede position. Operatøren indtaster den nødvendige færdige længde i henhold til deltegningen og vælger den tilsvarende produktionsopskrift.
Når én fletningsspecifikation bruges til at producere flere færdige længder, kan separate programmer gemmes for at reducere manuel måling og mekanisk-stopjustering. Hvis bredden, tykkelsen eller de komprimerede dimensioner ændrer sig væsentligt, skal styrene, elektroderne eller formningsværktøjerne muligvis også udskiftes.
Klemning og svejsning-komprimering
Når først kobberfletningen når svejsepositionen, lokaliserer og klemmer den formende armatur materialet. Svejsecylinderen anvender den programmerede kraft, og den mellemfrekvente-strømkilde leverer strøm i henhold til den valgte opskrift.
HFDB-440 understøtter tre-opvarmning: forvarmning, hovedsvejsning og efteropvarmning. Kobber har høj elektrisk og termisk ledningsevne, så trinvis opvarmning hjælper med at kontrollere, hvordan varme udvikler sig i komprimeringsområdet og reducerer risikoen for overfladeskader forårsaget af en brat, for høj strømtilførsel.
Cirkulerende køling og temperaturkontrol
Et eksternt cirkulerende vand-kølesystem styrer temperaturen på elektroderne, svejseområdet og relaterede komponenter. Maskinens layout inkluderer også en ekstra spray- eller køleenhed, der kan konfigureres til at begrænse overdreven misfarvning og oxidation under opvarmning.
Køling-vandtryk, strømningshastighed, filtrering og resistivitet påvirker alle den langsigtede-svejsestabilitet. Hvis der registreres utilstrækkelig vandstrøm, genererer maskinen en alarm og stopper driften for at forhindre svejsning under utilstrækkelige køleforhold.
Automatisk skæring
Når kvadrat- og svejsnings-komprimeringen er fuldført, adskiller skæremekanismen fletningen gennem den stabiliserede sektion. Da materialet allerede er opvarmet og komprimeret, er der mindre sandsynlighed for, at de fine tråde spredes efter skæring. Den resulterende ende er bedre forberedt til efterfølgende stansning, samling eller svejsning.
Skærekvaliteten afhænger af mere end knivskarpheden. Komprimeringstæthed, emnestøtte, klingefrigang og skæreposition er også vigtige. Dedikerede klinger og støtteværktøj kan være påkrævet til forskellige komprimerede tykkelser eller til behandling af flere fletninger samtidigt.
Færdig-del greb og aflæsning
Den færdige del gribes efter skæring og overføres til aflæsningsposition. For mere højautomatiserede projekter kan delen overføres direkte til en stanse-, inspektions-, terminal-samling eller sekundær svejsestation.
Vigtigste fordele ved HFDB-440
Flere operationer kombineret i én maskine
HFDB-440 forbinder afvikling, fremføring, længdekontrol, svejsekomprimering, skæring og aflæsning i én kontinuerlig proces. Dette reducerer gentagen håndtering og flytning mellem separate maskiner.
For producenter, der i øjeblikket måler, komprimerer og skærer fletningen manuelt, kan den integrerede proces reducere positioneringsvariation og mindske afhængigheden af operatørens erfaring.
01
Designet til batchbehandling af 16–90 mm² kobberfletning
Det anbefalede tværsnitsområde er 16-90 mm², hvilket gør maskinen velegnet til batchproduktion af flettede fleksible konnektorer, kobbershunts og fleksible elektriske ledere.
Tværsnitsareal-er kun et indledende udvælgelseskriterium. To 50 mm² kobberfletninger kan have forskellige ukomprimerede bredder, tykkelser, tråddiametre og flettetætheder. Den endelige maskinegnethed skal derfor bekræftes gennem prøvetestning.
02
Opskriftsstyring understøtter effektive omstillinger
Op til 64 programmer kan gemmes for forskellige produkter, inklusive deres aktuelle, tid og kraftindstillinger. For producenter, der gentagne gange producerer et defineret udvalg af specifikationer, reducerer opskriftsgenkaldelse risikoen for parameter-indtastningsfejl under skift.
Hvor produkter varierer betydeligt i størrelse, kan HAIFEI evaluere justerbare guider, udskiftelige elektroder og dedikerede komprimeringsværktøjer.
03
Trinvis opvarmning til stærkt ledende kobbermaterialer
Kobber leder elektricitet og varme effektivt, hvilket får varme til at spredes hurtigt fra svejseområdet. HFDB-440 bruger forvarmnings-, hovedsvejsnings- og efter-opvarmningstrin til at styre energiinputtet for det faktiske materiale i stedet for at stole på en enkelt højstrømsimpuls.
04
Stiv ramme og elektrodestruktur
I henhold til maskinspecifikationerne er nedre elektrode-armafbøjning begrænset til mindre end 0,1 mm under maksimal kraft. Reduceret strukturel afbøjning hjælper med at opretholde elektrodejustering og mindsker risikoen for, at svejseoverfladerne vipper under belastning.
Denne værdi beskriver maskinens-rammestivhed snarere end dimensionstolerancen for den færdige komprimerede sektion. Det endelige produkts nøjagtighed afhænger også af råmaterialet, fodersystemet, værktøjet, procesindstillingerne og knivens tilstand.
05

Ansvarsfraskrivelse:Produktbilleder er kun til reference. Faktiske produkter kan variere på grund af løbende designforbedringer. Den leverede enhed skal være den endelige standard.
Egnede materialer og produkter
Materialer, der kan vurderes
HFDB-440 kan konfigureres og testes til:
Bar kobber fletning
Fortinnet kobber fletning
Flad kobberflettet tape
Kobberfletning bruges til fleksible stik
Flettede kobbershunts
Enkelt eller flere fletningsarrangementer
Tin-belægningstykkelse, tråddiameter, fletningsdensitet og overfladetilstand kan påvirke kravene til elektrisk kontakt og elektrode-vedligeholdelse. Bar og fortinnet fletning bør derfor testes separat og tildeles individuelle procesopskrifter.
Typiske produkter
1
Fleksible ledende forbindelser til koblingsudstyr
2
MCB-, MCCB- og ACB-strømstikomponenter-
3
Flettet kobber fleksible stik
4
Fleksible kobber shunts
5
Fleksible transformatorforbindelser
6
Elektriske kontaktsamlinger
7
Fleksible ledende komponenter til nyt-energiudstyr
8
Tilslutninger til industrielle strømforsyninger og-stærkstrømsudstyr
Tekniske specifikationer
|
Punkt |
Specifikation |
|
Udstyrsmodel |
HFDB-440 |
|
Nominel driftscyklus |
50% |
|
Driftsmiljø |
Temperatur: 1 ~ 45 grader; Luftfugtighed: 35~90% |
|
Indgangseffekt |
Tre-fem-trådssystem, 380±10%V, 50Hz |
|
Transformers nominelle kapacitet |
440KVA |
|
Krav til trykluft |
Større end eller lig med 0,6 MPa, 40 μm filtrering, flowhastighed 3,56 l/cyklus |
|
Kølevandskrav |
0,2~0,3MPa, 40μm filtrering, resistivitet Større end eller lig med 5 kΩ·cm, flowhastighed 50L/min. |
|
Primær indgangsstrøm |
400A |
|
Aktuelt justerbart område |
0%~99% |
|
Transformer isolationsklasse |
Klasse F |
|
Sekundær maksimal kortslutning-strøm |
100 KA |
|
Gældende størrelsesområde |
16-90 mm² |
|
Energiforbrug pr. time |
352 KVA |
Konfiguration
|
Ingen. |
Navn |
Mærke |
Oprindelse |
|
1 |
Magnetventil, luftbehandlingsenhed (FRL) |
SMC |
Japan |
|
2 |
Vandstrømskontakt |
CATO |
Kina |
|
3 |
Speciel svejsehovedcylinder |
HAIFEI |
HAIFEI |
|
4 |
Mellemfrekvent svejsetransformator |
HAIFEI, nano amorft materiale |
HAIFEI |
|
5 |
Svejsekontrol |
HAIFEI |
HAIFEI |
|
6 |
Inverter |
HAIFEI |
HAIFEI |
|
7 |
Elektriske apparater med lav-spænding |
OMRON/SCHNEIDER/Garnor |
Japan/Frankrig/Schweiz |
|
8 |
Pneumatiske komponenter |
SMC |
Japan |
|
9 |
PLC |
Mitsubishi |
Japan |
Certificeringer
Vi har betjent mere end 5,000+ kunder over hele verden, og vores langsigtede-partnere omfatter Tesla, BYD og Siemens.
Over 50+ Fortune 500-virksomheder.


Vores partnere
40+ Patenter og 2 nationale softwareophavsrettigheder, 10.000㎡ Fabrik med 100+ dygtige medarbejdere.


FAQ
Sp.: Kan HFDB-440 kun behandle 16–90 mm² kobberfletning?
A: Det anbefalede område er 16–90 mm², men tværsnitsarealet er ikke den eneste afgørende faktor. Fletningsbredde, tykkelse, tråddiameter, konstruktion og nødvendige komprimerede dimensioner påvirker også maskinens konfiguration. Faktisk kompatibilitet skal bekræftes gennem prøvetestning.
Q: Kan HFDB-440 behandle fortinnet kobberfletning?
A: Fortinnet kobberfletning kan evalueres. Tinbelægningen ændrer de elektriske kontaktforhold og elektrodevedligeholdelseskravene.- Kundens egentlige materiale bør derfor testes, og der bør normalt etableres separate opskrifter på bar og fortinnet kobberfletning.
Q: Kan én maskine producere flere færdige længder?
A: Ja. HFDB-440 bruger servostyret længdepositionering og kan gemme flere produktionsprogrammer. Operatører kan huske de passende længde- og svejseindstillinger for hvert produkt. Produkter med væsentlige dimensionsforskelle kan stadig kræve forskellige guider, elektroder eller formværktøjer.
Spørgsmål: Skærer maskinen fletningen over før eller efter svejsning-komprimering?
A: HFDB-440 placerer og svejser først den valgte sektion og skærer derefter gennem det stabiliserede område. Denne sekvens reducerer trådflossning og endedeformation sammenlignet med direkte skæring af ubehandlet fletning.
Q: Kan den komprimerede ende udstanses?
A: Ja, forudsat at densiteten og dimensionerne af den komprimerede sektion er egnet til udstansning. Den nødvendige huldiameter, position og kantafstand skal angives, før komprimerings- og stanseværktøjet designes.
Q: Kan HFDB-440 svejse kobberfletning direkte til en terminal?
A: Standard HFDB-440-processen dækker automatisk fremføring, svejsekomprimering og skæring. Hvis fletningen også skal svejses til en terminal, kontakt eller samleskinne, kan dedikerede belastnings-, fastgørelses- og svejsestationer vurderes ud fra den komplette montagetegning.
Wuxi Haifei Intelligent Equipment Co., Limited er en af de førende producenter og leverandører af kobberflettråds automatiske kvadratsvejsemaskine i Kina. Med rigelig erfaring byder vi dig hjertelig velkommen til at købe avanceret kobberflettetråd automatisk kvadratsvejsemaskine til salg her fra vores fabrik. Kvalitetsprodukter og rimelige priser er tilgængelige.
Populære tags: kobber flettråd automatisk kvadratsvejsemaskine, Kina kobber flettråd automatisk kvadratur svejsemaskine producenter, leverandører, fabrik