


HAIFEI udviklede denne ultralydssvejsemaskine til ledningsnet til at forbinde to fortinnede kobberledere uden lodde- eller fyldmetal.
Projektet kombinerer en kontrolleret ultralydssvejseproces, dedikeret leder-positioneringsværktøj og lagrede svejseopskrifter. Den er designet til at reducere overdreven varmetilførsel, ufuldstændig lederbinding, samlingsstivhed og beskadigelse af isolering nær det svejsede område.
Diskuter din ansøgning om fortinnet tråd
Udstyret brugt i dette projekt
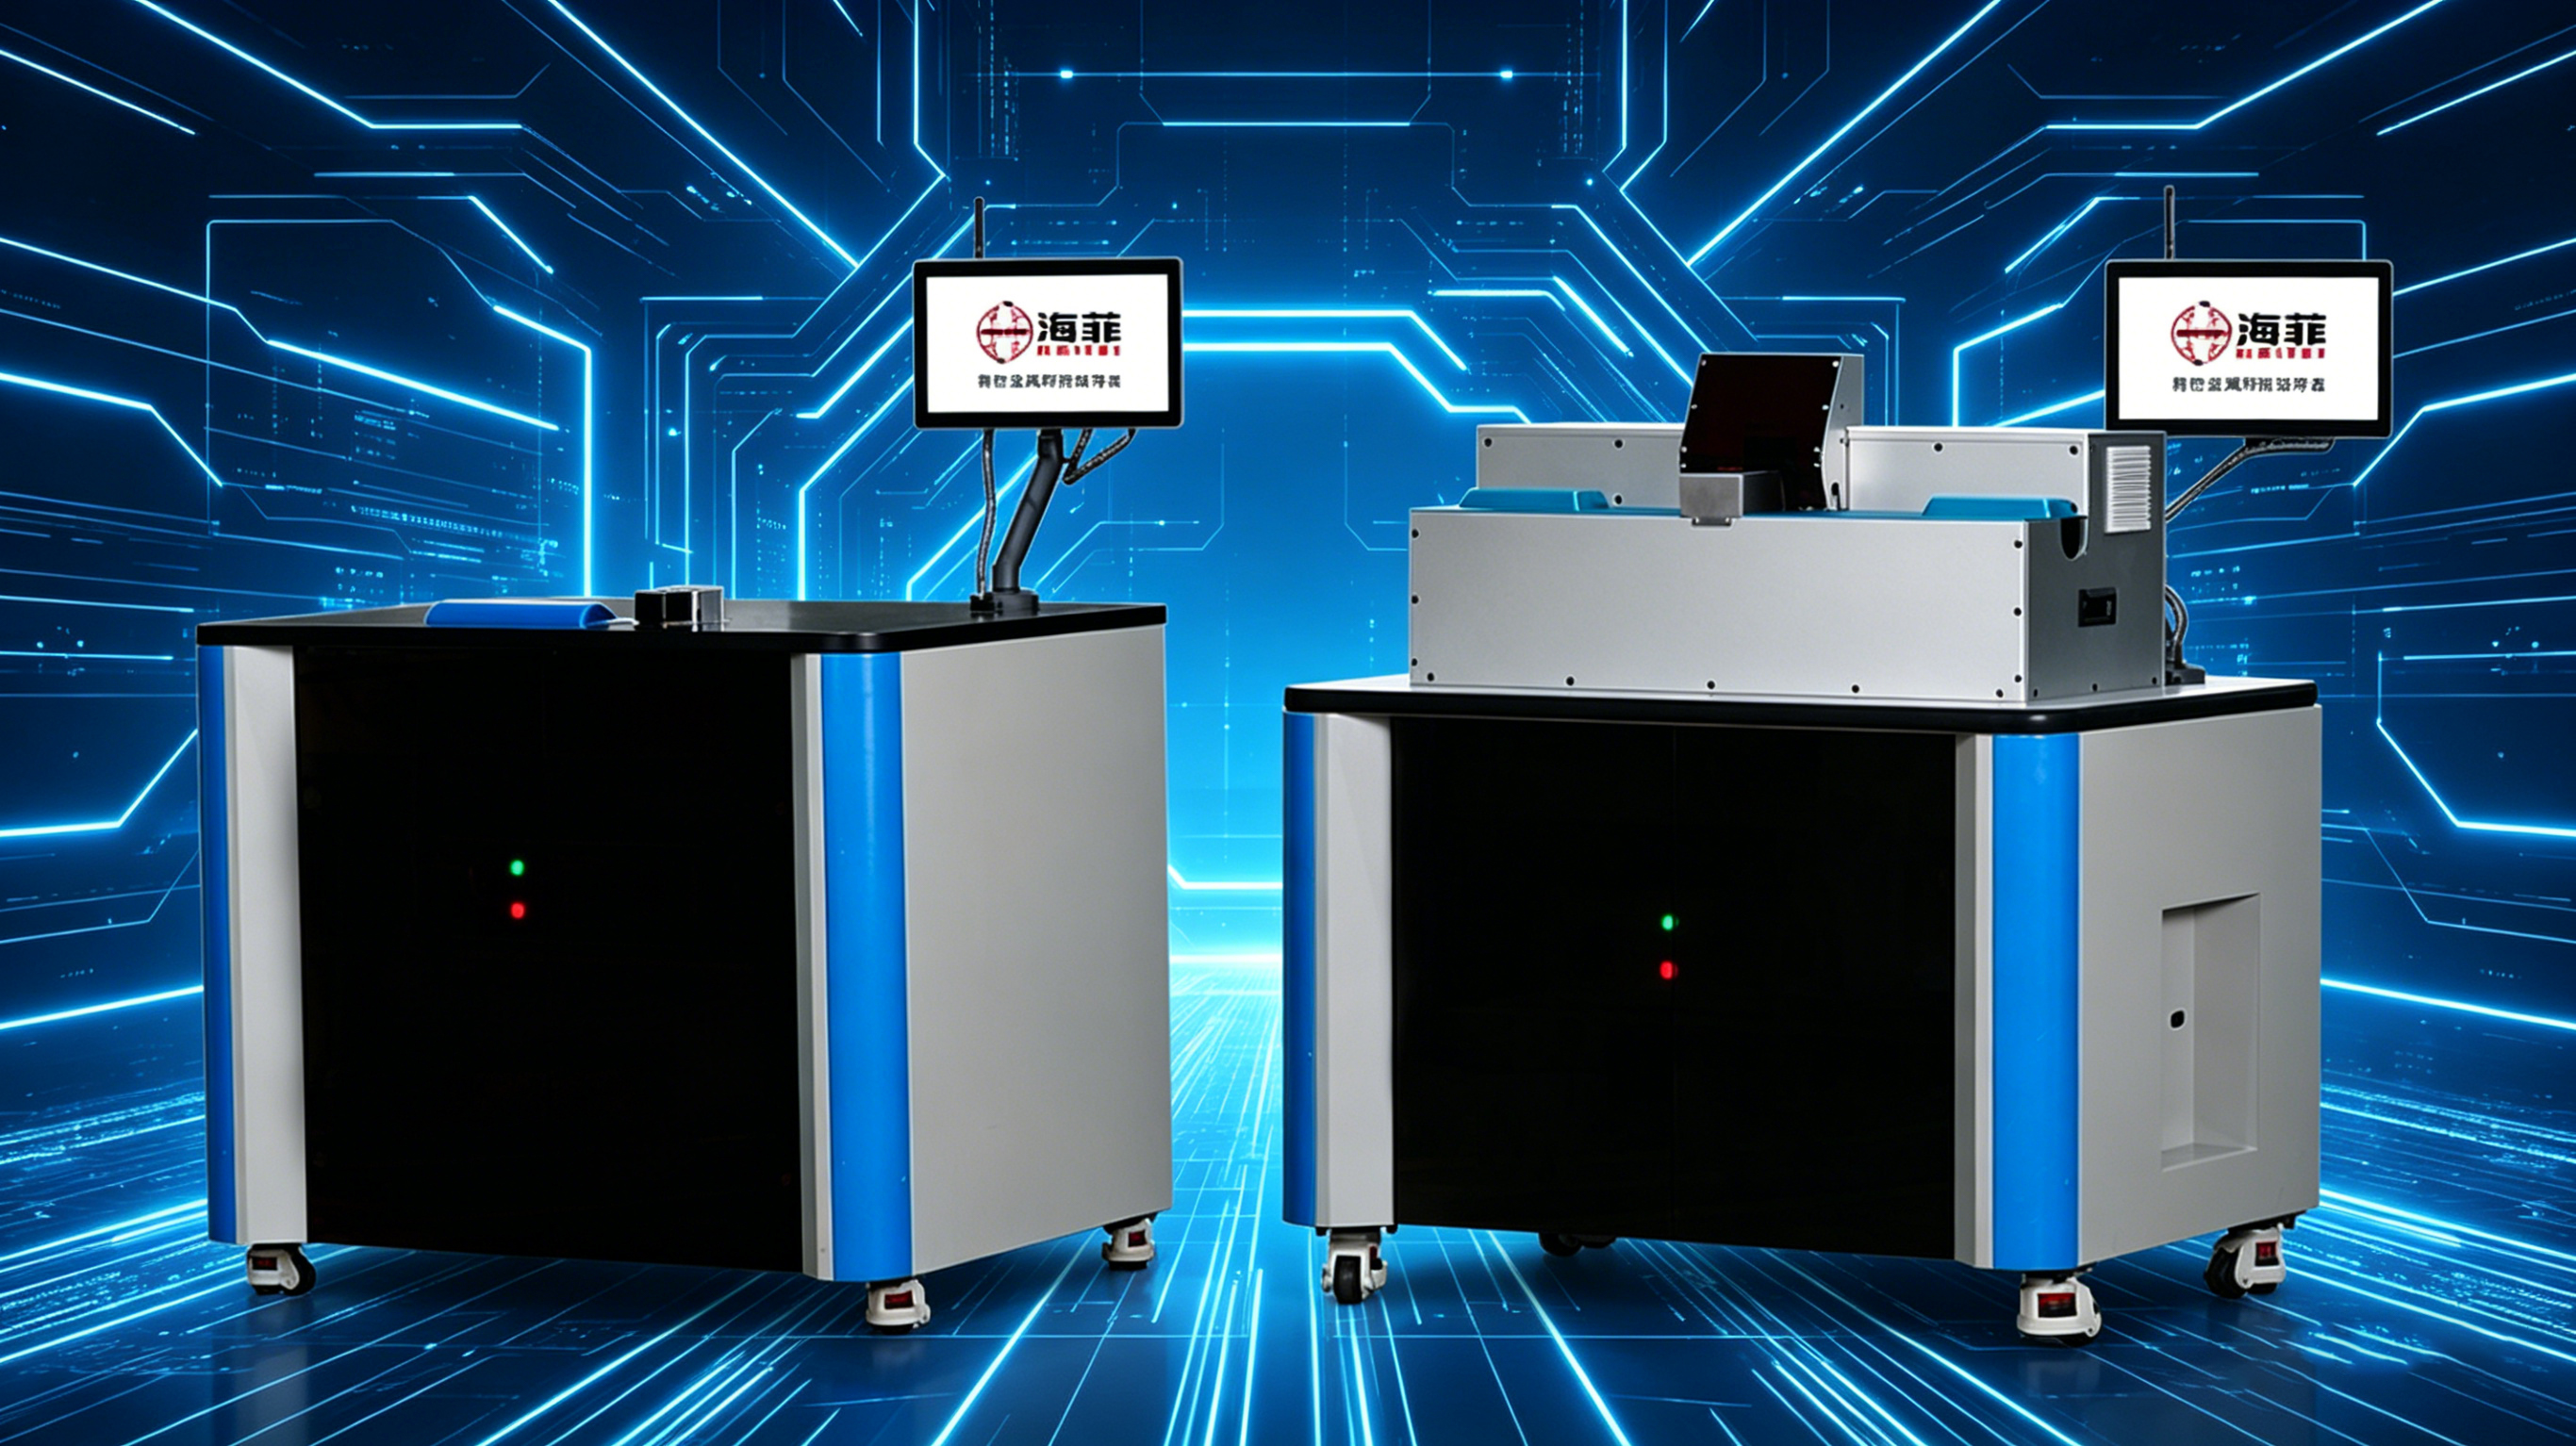
Udstyret, der er udviklet til denne applikation, er en dedikeret ultralydssvejsemaskine.
Ultralydsmetalsvejsning påfører høj-mekanisk vibration, mens lederne holdes under kontrolleret klemtryk. Grænsefladen mellem ledningerne renses og konsolideres gennem mekanisk handling, hvilket skaber en fast-forbindelse under lederens bulksmeltetemperatur.
Fordi processen ikke afhænger af smeltende loddemetal, kan den reducere den brede varme-påvirkede zone, der er forbundet med nogle konventionelle sammenføjningsmetoder. Dog skal opførselen af tinbelægningen, kobbertrådene og isoleringen stadig bekræftes med kundens faktiske trådspecifikation.
| Projektobjekt | Sagsoplysninger |
| Arbejdsemne | To fortinnet kobber ledningsnet |
| Svejseproces | Ultrasonisk metalsvejsning |
| Hovedudstyr | Ultralyds svejsemaskine med ledningsnet |
| Værktøj | Dedikeret lederpositionerings- og fastspændingsværktøj |
| Primære mål | Lavere varmetilførsel, kompakt samling og stabil elektrisk forbindelse |
| Produktkompatibilitet | Flere kompatible ledningsstørrelser gennem verificeret værktøj og opskrifter |
| Valideringsmetode | Prøvesvejsning og kontinuerlige produktionsforsøg |
Kundens baggrund
Kunden fremstiller fortinnede kobberledninger, elektriske forbindelsesledninger og udstyrsledninger til elektriske husholdningsprodukter og industrielt kontroludstyr.
Dens produkter kræver både elektrisk kontinuitet og mekanisk fleksibilitet. Den svejste forbindelse skal holde lederstrengene sammen uden at skabe en for stiv samling eller beskadige isoleringen tæt på svejsepositionen.
Kunden henvendte sig til HAIFEI, fordi den tidligere sammenføjningsproces ikke konsekvent kunne balancere varmestyring, lederkonsolidering og produktionens repeterbarhed.
Problemer med den tidligere sammenføjningsproces
Varmen påvirkede tinbelægningen og kobberstrengene
En proces med for høj lokaliseret varme kan beskadige eller fortrænge tinbelægningen, blotlægge kobberet nedenunder og øge risikoen for oxidation eller misfarvning.
Høj varme kan også svække fine kobbertråde eller skabe en hærdet sektion omkring forbindelsen. Dette reducerer den fleksibilitet, der forventes af et ledningsnet og kan påvirke ydeevnen under bøjning eller montering.
01
De to dirigenter var ikke altid fuldt konsoliderede
Et fortinnet ledningsnet består af flere fine tråde i stedet for en enkelt solid leder. Hvis energien, trykket eller positioneringen er ustabil, kan der forblive mellemrum inde i leddet.
Ufuldstændig konsolidering kan give svage samlinger, ustabil elektrisk kontakt eller tilsyneladende svejsninger, der ikke opfylder den krævede mekaniske ydeevne.
02
Fælles udseende var svært at kontrollere
Oxidation, sværtning og procesrester var bekymringer for kunden. Disse forhold påvirkede udseendet og kunne gøre det sværere at bedømme, om forbindelsen var fremstillet korrekt.
03
Nærliggende isolering kan blive beskadiget
Svejsepositionen er ofte tæt på trådisoleringen. En bred eller ukontrolleret varme-påvirket zone kan blødgøre, deformere eller brænde isoleringen.
Afisoleringslængden, lederpositionen og afstanden mellem svejsning og isolering skulle derfor betragtes som en del af svejseprocessen.
04
Produktskift og procesregistreringer var begrænsede
Kunden producerede mere end én ledningsspecifikation. Manuel justering af udstyret for hver model øgede opsætningstiden og gjorde det vanskeligt at gengive tidligere godkendte parametre.
Det nye system havde brug for kontrolleret parameterjustering, gemte svejseopskrifter og produktionsdata, der kunne kontrolleres, når det var nødvendigt.
05
Hvad havde kunden brug for?
Kunden definerede flere praktiske krav til projektet:
- Forbind to fortinnede kobberledninger ved hjælp af en lav-fastfase-proces
- Reducer kobberstrengskader og overdreven fugehærdning
- Skab en kompakt forbindelse med færre interne mellemrum
- Oprethold stabil mekanisk og elektrisk ydeevne
- Begræns oxidation, sortfarvning og synlige rester
- Beskyt isoleringen nær svejseområdet
- Understøtte kompatible trådstørrelser gennem værktøjs- og opskriftsændringer
- Gem svejseindstillinger til gentagen produktion
- Skabe grundlag for produktion og kvalitetssporbarhed
Kundens trådmaterialer,-tværsnit og samlingsarrangement blev evalueret, før den endelige maskinkonfiguration blev valgt.
HAIFEIs ultralydssvejseløsning
Prøvesvejsning med kundens fortinnede tråde
HAIFEI udførte svejseforsøg med brug af repræsentative prøver af fortinnet tråd leveret til projektet.
Forskellige svejseindstillinger blev sammenlignet for at bestemme, hvordan ultralydsamplitude, svejseenergi, tryk og svejsetid påvirkede lederkonsolidering, strengtilstand og samlingsudseende.
Dette testtrin var nødvendigt, fordi fortinnede ledninger med forskellige ledertværsnit, strengstrukturer og belægningsbetingelser ikke nødvendigvis bruger det samme procesvindue.
Solid-Ultralydsforbindelse
Den valgte ultralydssvejseproces forbinder lederne gennem mekanisk vibration og tryk i stedet for at smelte loddemetal mellem ledningerne.
Dette hjælper med at begrænse bulkvarmetilførsel og reducerer risikoen for den brede termiske skade forbundet med smelte-baserede processer. Den færdige forbindelse kan bevare mere af lederens oprindelige fleksibilitet, når samlingsdesign og parametre er korrekt afstemt.
Ultralydsvibrationer kan stadig forstyrre eller forskyde en del af tinbelægningen ved svejsegrænsefladen. Af denne grund bør belægningstilstand, eksponeret kobber, korrosionskrav og elektrisk ydeevne inspiceres under prøvevalideringen.
Dedikeret værktøj til to-ledningspositionering
Et dedikeret svejsearmatur blev designet omkring de to fortinnede ledningsnet.
Værktøjet hjælper:
- Placer lederne konsekvent
- Kontroller overlapnings- eller splejsningsområdet
- Undgå at enkelte tråde spreder sig
- Støt lederne under fastspænding
- Hold den nødvendige afstand til isoleringen
- Forbedre repeterbarheden mellem svejsecyklusser
Udskifteligt værktøj kan evalueres, når flere kompatible trådstørrelser skal produceres på samme maskine.
Kontrollerede svejseopskrifter
Godkendte svejseindstillinger kan gemmes som produktopskrifter. Operatører kan vælge den relevante recept under produktskift i stedet for at genopbygge hele procesindstillingen manuelt.
Afhængigt af den endelige konfiguration kan optagede elementer omfatte:
- Produkt- eller opskriftsnummer
- Svejsetid eller energi
- Ultralyds amplitude
- Klem- eller svejsetryk
- Svejseantal
- Alarmoplysninger
- Produktionsresultat
Tilgængelige optagelses- og kommunikationsfunktioner skal bekræftes under projektspecifikationen.
Hvad blev tjekket før levering?
Udstyret blev udsat for test før-levering og kontinuerlige produktionsforsøg med brug af repræsentative emner.
Sagen bekræfter, at produktionsstabiliteten blev evalueret, men den offentliggør ikke numerisk cyklus-tid, træk-kraft eller elektrisk-modstandsresultater. Disse værdier bør derfor defineres i kundens acceptspecifikation.
Anbefalede kontroller for en fortinnet ultralydssvejsning omfatter:
| Inspektionsvare | Formål |
| Visuel inspektion | Kontrollerer trådudslip, revner, overfladeskader og misfarvning |
| Svejsebredde og tykkelse | Bekræfter dimensionel konsistens |
| Træk-krafttest | Evaluerer splejsningens mekaniske styrke |
| Elektrisk modstand | Kontrollerer forbindelsens elektriske ydeevne |
| Tværsnitsinspektion | Undersøger intern strengkonsolidering og resterende hulrum |
| Bøjnings- eller flextest | Evaluerer fleksibiliteten nær det svejsede område, når det kræves |
| Eftersyn af isolering | Tjek for varme, tryk eller værktøjsskader |
| Gentagen-cyklusprøve | Bekræfter processtabilitet over kontinuerlig produktion |
Testmetoden, prøveudtagningsfrekvensen og acceptgrænser bør aftales før den endelige udstyrsaccept.
FAQ
Spørgsmål: Hvad er ultralydssvejsning af fortinnet tråd?
Sv: Ultralydssvejsning med fortinnet tråd er en fast-proces, der bruger høj-mekanisk vibration og tryk til at forbinde strengede fortinne kobberledere. Det kræver ikke lodde eller fyldmetal.
Spørgsmål: Smelter ultralydssvejsning tinbelægningen?
A: Processen fungerer under lederens smeltetemperatur, men ultralydsvibrationer kan forstyrre eller forskyde tinbelægningen ved samlingsgrænsefladen. Belægningstilstanden og den elektriske ydeevne skal verificeres ved hjælp af faktiske kundeprøver.
Spørgsmål: Er der behov for lodning til forbindelsen?
A: Nej. Ultralydstrådsvejsning danner samlingen direkte mellem lederne uden lodning, loddelegering eller andet fyldmetal.
Q: Kan to forskellige trådstørrelser svejses sammen?
A: Potentielt, ja. Gennemførligheden afhænger af tværsnitsforskellen, strengstrukturen, samlingsarrangementet og tilgængeligt værktøj. Prøvesvejsning er påkrævet, før kombinationen kan godkendes.
Q: Kan den samme maskine svejse flere trådspecifikationer?
A: Én maskine understøtter muligvis flere kompatible ledningsspecifikationer gennem udskifteligt værktøj og lagrede opskrifter. Det samlede størrelsesområde skal forblive inden for svejsesystemets og sonotrodens kapacitet.
Spørgsmål: Kan denne maskine svejse en fortinnet ledning til en terminal?
A: Denne sag fokuserer på at forbinde to fortinnede ledningsnet. Tråd-til-terminalsvejsning kan også være mulig, men det kræver en separat gennemgang af terminalmateriale, belægning, tykkelse, samlingsadgang og styrkekrav.