


Haifei udviklede denne motorcykelbrændstoftanksvejseløsning til en producent, der producerer tynde-pladebrændstoftankenheder til forskellige motorcykelmodeller.
Projektet brugte et tilpasset sømsvejsesystem, profil-matchende positioneringsarmatur og programmerbar processtyring. Løsningen blev udviklet til at håndtere ujævn justering af skal, diskontinuerlige sømme, overdreven varmedeformation og variation mellem produktionsbatcher.
Da brændstoftankens dimensioner, pladetykkelser og samlingsprofiler varierer, skal den endelige svejsemaskine, værktøj og procesindstillinger bekræftes fra kundens tegninger og prøve{0}}svejsetest.
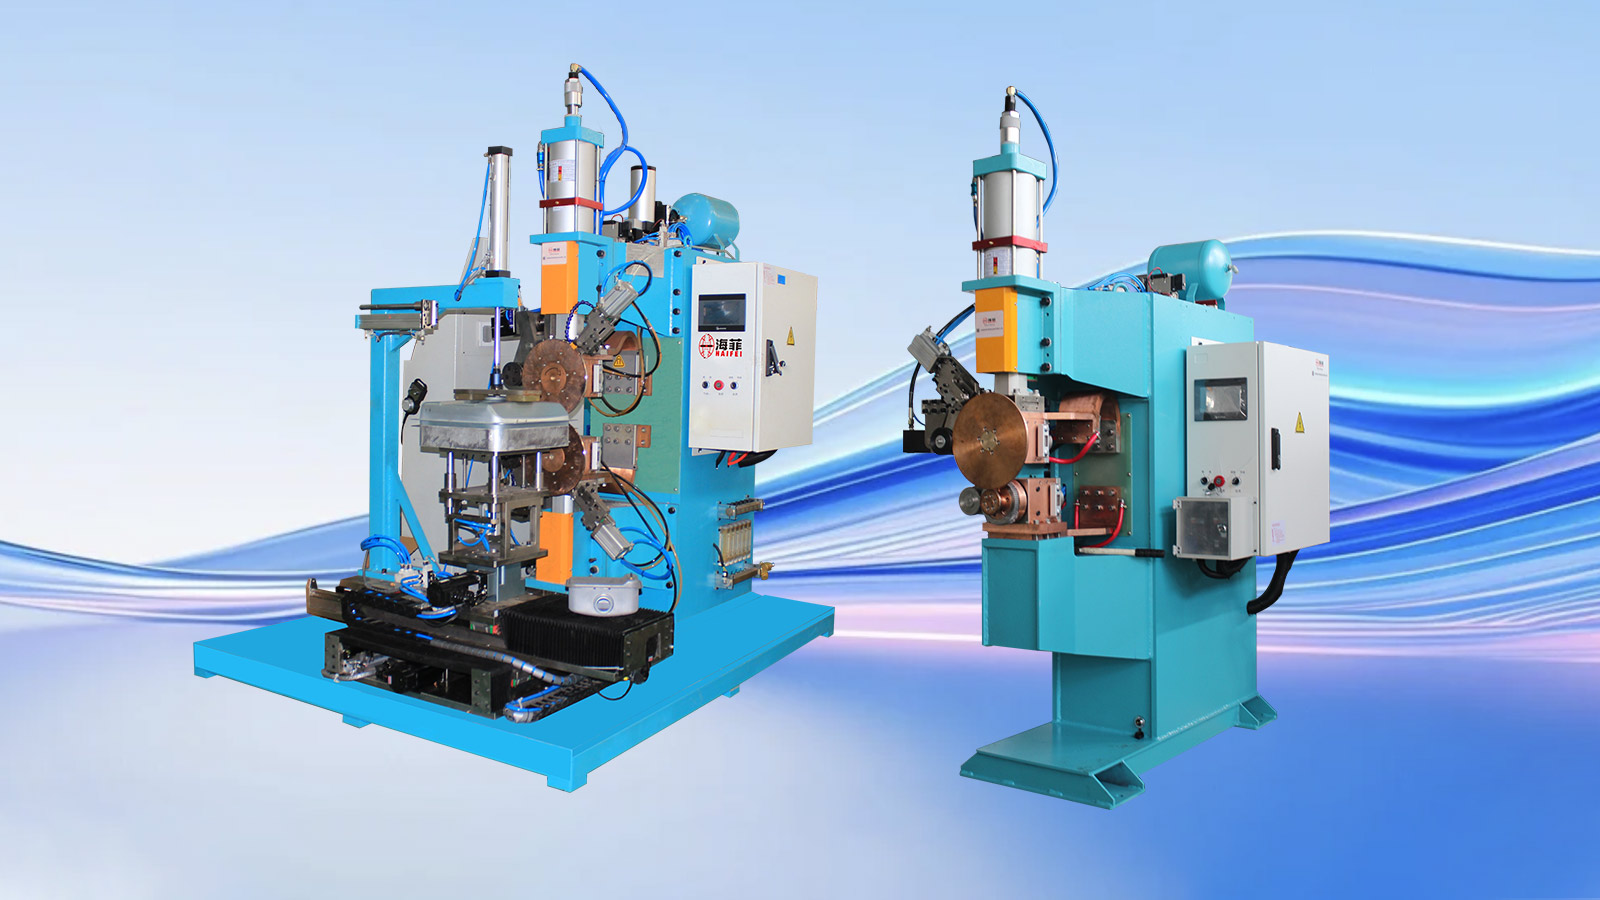
Projekt på et blik
|
Projektpunkt |
Detaljer |
| Industri | Fremstilling af motorcykelkomponenter |
| Arbejdsemne | Motorcykel brændstoftank samling |
| Hovedstruktur | Tyndt formede stålskaller med buede profiler |
| Hovedsvejseproces | Kontinuerlig sømsvejsning |
| Hovedled | Forbindelse mellem øvre og nedre tankskal |
| Udstyr | Tilpasset motorcykel brændstoftank svejsemaskine |
| Værktøj | Profil-matchende positionering og understøttende armatur |
| Proceskontrol | Programmerbar svejsestrøm, tryk, svejsetid og holdesekvens |
| Vigtigste kvalitetsproblemer | Sømkontinuitet, lækagerisiko, deformation og justering af skal |
| Verifikation | Prøvesvejsning, visuel og dimensionel inspektion efterfulgt af kundens-specificerede lækagetest |
Hvad bruges denne motorcykelbrændstoftanksvejseløsning til?
Løsningen bruges til at forbinde de dannede øvre og nedre skal på en motorcykel brændstoftank.
Disse skaller har normalt tynde vægge, buede overflader og en uregelmæssig perifer samling. Svejseprocessen skal skabe en kontinuerlig samling og samtidig begrænse forvrængning af tanklegemet.
Hovedskalforbindelsen afsluttes ved hjælp af sømsvejsning. Roterende elektrodehjul påfører tryk og svejsestrøm, mens de følger samlingen, hvilket producerer en række overlappende svejseklumper. Disse overlappende svejsninger danner den kontinuerlige søm, der kræves til en forseglet tankstruktur.
Monteringsbeslag, forstærkningsdele, påfyldningsforbindelser og andre hjælpekomponenter kan kræve forskellige svejsemetoder. Haifei evaluerer hver svejseposition i stedet for at anvende én proces på hele tanken.
Kundens baggrund
Kunden fremstiller motorcykel brændstoftanksamlinger til flere motorcykelmodeller.
Dets produktsortiment omfatter tanke med forskellige kapaciteter, buede profiler og pladekonfigurationer. Dette gjorde det vanskeligt at bruge én fast armatur og ét sæt svejseparametre for hvert produkt.
Kunden havde brug for en produktionsløsning, der kunne kontrollere svejsevarme og -tryk mere ensartet, forbedre emnepositionering og bevare procesindstillinger for gentagne ordrer.
Hvilke problemer havde kunden med den tidligere proces?
Overdreven deformation af tynde tankskaller
Tynde formede skaller er følsomme over for varmeakkumulering. Ujævn eller overdreven varmetilførsel kan forårsage udbuling, lokal kollaps, kantløftning eller generel vridning.
Deformation påvirker ikke kun udseendet. Det kan også forstyrre efterfølgende montering og skabe ujævn kontakt langs samlingen.
01
Inkonsekvent skalpositionering
Den tidligere læsse- og fastspændingsmetode afhang i høj grad af operatøren.
Når de øvre og nedre skal ikke var placeret mod de samme referencepunkter, ændrede fugespalten og overlapningen sig. Dette resulterede i variationer i sømbredde, svejseposition og lokal varmetilførsel.
02
Diskontinuerlige eller ufuldstændige svejsninger
Ustabil bevægelse og inkonsekvent kontakt mellem de to skaller kan producere ufuldstændig sammensmeltning, små porer eller diskontinuerlige sektioner.
En svejsning, der virker acceptabel udefra, kan stadig indeholde en lille lækagevej. Af denne grund kan visuel inspektion ikke erstatte kundens specificerede tætningstest.
03
Ustabil svejseenergi og tryk
Variationer i svejsestrøm, elektrodetryk eller kørehastighed påvirkede penetration og sømdannelse.
For lidt energi kan efterlade en ufuldstændig joint. Overdreven energi kan forårsage overfladebrænding, fordybning eller deformation af det tynde ark.
04
Ingen genanvendelige procesregistre
Den tidligere proces tilvejebragte ikke en passende metode til lagring og genkaldelse af svejseindstillinger.
Operatører var nødt til at justere processen igen, når de skiftede produkter eller vendte tilbage til en tidligere tankmodel, hvilket øgede opsætningstiden og afhængigheden af individuelle erfaringer.
05
Hvad krævede kunden?
Kunden efterspurgte en svejseløsning, der kunne:
- Styr varmetilførsel til tynde formede tankskaller
- Reducer udbuling, vridning og lokale overfladeskader
- Oprethold en mere ensartet fugeafstand før svejsning
- Lav en kontinuerlig søm rundt om den påkrævede vej
- Koordiner svejsestrøm, elektrodetryk og kørehastighed
- Reducer variation forårsaget af manuel positionering
- Gem procesindstillinger for forskellige brændstoftankmodeller
- Understøtte produktionsregistreringer og processporbarhed
- Tilpas til tanke med forskellige kapaciteter, profiler og pladetykkelser
- Tillad, at svejsede tanke kontrolleres ved hjælp af den aftalte lækage-testmetode
Det var projektkrav. Endelige acceptkriterier skulle defineres i henhold til kundens tegninger, produktstandard og testprocedure.
Hvorfor blev sømsvejsning valgt til hovedtankskallen?
Den øvre og nedre skal kræver en gennemgående samling. Individuelle punktsvejsninger kan ikke give den samme kontinuerlige tætningsvej rundt om tanklegemet.
En sømsvejsemaskine bruger roterende elektrodehjul til at påføre strøm og tryk langs samlingen. Korrekt overlapning af svejseklumperne skaber en kontinuerlig søm.
For motorcykelbrændstoftanke skal processen balancere fire faktorer:
| Procesfaktor | Hvis utilstrækkelig | Hvis overdreven eller ustabil |
| Svejsestrøm | Ufuldstændig sammensmeltning eller svag sømdannelse | Overophedning, overfladebeskadigelse eller-gennembrænding |
| Elektrode tryk | Dårlig elektrisk kontakt og uregelmæssige svejsninger | Dyb fordybning eller lokal deformation |
| Svejsehastighed | Overdreven varme på individuelle positioner | Utilstrækkelig varme og diskontinuerlig svejsning |
| Holde- og afkølingssekvens | Ledbevægelse før stabilisering | Unødvendig cyklusforlængelse eller overdreven fastspænding |
Disse værdier kan ikke vælges fra et generelt maskinkatalog alene. De skal udvikles ud fra det faktiske materiale, tykkelse, skalprofil og påkrævet tætningsstandard.
Haifeis tilpassede svejseløsning
1. Svejseforsøg med forskellige brændstoftankprøver
Haifei udførte svejseforsøg på motorcykelbrændstoftanke med forskellig kapacitet, buede profiler og pladetykkelser.
Forsøgene blev brugt til at evaluere:
- Svejsestrøm-område
- Elektrode tryk
- Svejsehastighed
- Energigivende tid
- Holde- og afkølingssekvens
- Skalkontakttilstand
- Synlig varmepåvirkning
- Svejsekontinuitet
- Krav til armaturstøtte
Formålet var at etablere et brugbart procesvindue før færdiggørelse af udstyr og værktøj.
2. Kontrolleret sømsvejsesystem
Det valgte svejseudstyr giver koordineret kontrol af svejseenergi, elektrodetryk og emnebevægelse.
Stabil kontrol er især vigtig for en tynd brændstoftankskal, fordi ændringer i én parameter påvirker de andre. For eksempel kan en forøgelse af svejsehastigheden uden at justere strømmen reducere varmetilførslen ved samlingen. Forøgelse af strømmen uden at kontrollere hastigheden kan øge deformationen.
Det endelige svejseprogram etableres derfor som et komplet parametersæt snarere end som en isoleret strømværdi.
3. Profil-Matchende positioneringsopstilling
Haifei designede en dedikeret armatur i henhold til brændstoftankens profil.
Armaturet etablerer gentagelige lokaliseringspunkter for de øvre og nedre skal og understøtter de buede overflader under svejsning. Det hjælper også med at opretholde ledkontakt og fordele klemkraften rundt om tankkroppen.
Armaturets design tager højde for:
- Brændstoftankens form og kapacitet
- Placering af den perifere søm
- Øvre og nedre skalreferencer
- Fugespalte og overlapning
- Områder, der er følsomme over for klemtryk
- På- og aflæsningsretning
- Krav til produktskift
Når flere tankmodeller er involveret, kan udskiftelige eller hurtige-udskiftelige armaturkomponenter evalueres.
4. Automatisk positionering og kontinuerlig svejsning
Efter at tanken er fyldt og placeret, holder armaturet skallerne mod de definerede referencer.
Maskinen følger derefter den angivne svejsesekvens. Kontrolleret bevægelse hjælper med at reducere variation forårsaget af manuel styring og holder svejsehastigheden koordineret med strøm og elektrodetryk.
Det nøjagtige niveau af automatisering kan justeres i henhold til kundens ønskede output, tilgængelige operatører og antallet af produktmodeller.
5. Programmerbare procesindstillinger
Svejseprogrammer kan gemmes til forskellige brændstoftankspecifikationer.
Dette gør det muligt at genkalde godkendte parametersæt, når man skifter model eller gentager en ordre. Adgangskontrol og produktions-dataregistrering kan også evalueres, når kunden ønsker processporbarhed.
Gemte opskrifter reducerer gentagne manuelle justeringer, men operatøren skal stadig vælge det korrekte program og armatur til det indlæste produkt.
Hvordan løste løsningen de oprindelige problemer?
|
Original produktionsproblem |
Haifei konfiguration |
Praktisk funktion |
| Ujævn placering af øvre og nedre skaller | Profil-matcher lokaliseringsarmatur | Etablerer gentagelige indlæsningsreferencer |
| Variabel ledspalte | Dedikeret spænde- og støttestruktur | Bevarer tættere og mere ensartet skalkontakt |
| Overdreven varmedeformation | Koordineret strøm-, tryk- og hastighedskontrol | Begrænser unødvendig varmeakkumulering |
| Diskontinuerlig eller ujævn søm | Kontrolleret kontinuerlig svejsebevægelse | Opretholder en gentagelig svejsebane |
| Afhængighed af manuel vejledning | Automatiseret svejsesekvens | Reducerer operatørrelaterede-bevægelsesvariationer |
| Gentagen opsætning under modelskift | Gemte svejseprogrammer | Tillader godkendte indstillinger at blive genkaldt |
| Manglende produktionsoptegnelser | Valgfri datalagring og sporbarhedsfunktioner | Understøtter procesgennemgang og produktionsstyring |
Det faktiske forbedringsniveau skal verificeres i forhold til kundens acceptkriterier. Der bør ikke anvendes en generel procentsats på hvert brændstoftankdesign.
Hvilke svejseprocesser bruges på en komplet motorcykelbrændstoftank?
Ikke alle dele af en motorcykel brændstoftank bør svejses med den samme proces.
Brændstoftank område |
Typisk proces |
Hovedformål |
| Øvre og nederste hovedskal | Sømsvejsning | Dann en kontinuerlig forseglet samling |
| Monteringsbeslag | Modstandspunktsvejsning | Fastgør strukturelle komponenter effektivt |
| Forstærkningsdele | Punkt- eller projektionssvejsning | Give lokal strukturel støtte |
| Påfyldningstilslutning eller uregelmæssige positioner | MIG-svejsning eller en anden evalueret proces | Nå samlinger, der er uegnede til elektrodehjul |
| Færdig tank | Lækagetest | Bekræft tætningsevnen efter svejsning |
Selve proceskombinationen afhænger af samlingsadgang, materiale, tykkelse og produktdesign.
Svejsemaskine eller komplet produktionslinje?
Vælg omfanget i henhold til den aktuelle tilstand på din fabrik.
Vælg en brændstoftanksvejseløsning, hvis:
Stemplingsudstyr er allerede tilgængeligt
Øvre og nedre skaller er allerede dannet
Det aktuelle problem er hovedsageligt svejsekvalitet eller output
Kun svejsearmatur og maskine skal opgraderes
Eksisterende polerings-, belægnings- og testprocesser kan forblive i brug
Vælg en komplet brændstoftankproduktionslinje, hvis:
En ny brændstoftankfabrik er ved at blive etableret
Blankerings- og hydraulisk formningsudstyr er også påkrævet
Flere svejseprocesser skal integreres
Polering, belægning og lækagetest skal planlægges
Kunden har brug for hjælp til hele fabriksprocessen
Haifei kan levere en individuel brændstoftanksømsvejsemaskine eller evaluere et større produktions-linjeprojekt.

Hvorfor arbejde med Haifei på et brændstoftanksvejseprojekt?
Procesevaluering før maskinafslutning
Maskinvalg er baseret på tegninger, prøver og svejseforsøg i stedet for kun på brændstoftankens navn.
01
Udstyr og inventar udviklet sammen
For buede tynde-pladetanke er fiksturstøtte en del af svejseprocessen. Maskinen og armaturet vurderes derfor som ét system.
02
Konfiguration baseret på faktisk produktion
Automatiseringsniveauet vælges i henhold til output, produktudvalg, operatørinddragelse og tilgængelig fabriksplads.
03
Prøvetest før-levering
Aftalte prøver kan bruges til procesudvikling og forud{0}}accept inden forsendelse.
04
Support til individuelle maskiner og produktionslinjer
Kunder kan begynde med et svejsemaskineprojekt-eller anmode om en bredere løsning, der dækker formning, svejsning, efterbehandling, inspektion og montering.
05
FAQ

01.Hvad er den bedste svejsemetode til en motorcykelbrændstoftank?
02. Kan én maskine svejse forskellige motorcykel brændstoftankmodeller?
03.Hvordan reducerer Haifei brændstoftankens deformation under svejsning?
04.Kan sømsvejsning alene garantere, at en brændstoftank ikke lækker?
05.Kan Haifei teste vores brændstoftankprøver, før vi bestiller?
06. Kan Haifei levere den komplette brændstoftankproduktionslinje?